logo
Về chúng tôi

Wuxi Wondery Industry Equipment Co., Ltd

công ty.img.alt
công ty.img.alt
Tại sao?
Chọn Chúng Tôi
picurl
Chất lượng cao
Con dấu tín nhiệm, kiểm tra tín dụng, RoSH và đánh giá khả năng cung cấp. Công ty có hệ thống kiểm soát chất lượng nghiêm ngặt và phòng thí nghiệm thử nghiệm chuyên nghiệp.
picurl
PHÁT TRIỂN
Nhóm thiết kế chuyên nghiệp nội bộ và xưởng máy móc tiên tiến. Chúng tôi có thể hợp tác để phát triển các sản phẩm mà bạn cần.
picurl
Chế tạo
Máy tự động tiên tiến, hệ thống kiểm soát quy trình nghiêm ngặt. Chúng tôi có thể sản xuất tất cả các thiết bị đầu cuối điện ngoài nhu cầu của bạn.
picurl
DỊCH VỤ 100%
Nhập và đóng gói nhỏ tùy chỉnh, FOB, CIF, DDU và DDP. Hãy để chúng tôi giúp bạn tìm ra giải pháp tốt nhất cho tất cả những lo ngại của bạn.
Nhiều sản phẩm hơn
Giải pháp
Giải pháp
  • Lò tôi chân không ion Φ600×800mm – Phân tích bộ nguồn xung 75A và khả năng thích ứng tải buồng lớn
    10-15 2026
    I. Bối cảnh dự án và thông số kỹ thuật thiết bị Nghiên cứu tình huống này liên quan đến một lò tôi ion thông minh hoàn toàn tự động, model WDL-IV-75A, sử dụng cấu trúc buồng đơn thẳng đứng một trạm. Thiết bị có khả năng tôi ion và tôi ion mềm cho thép hợp kim, thép khuôn và thép không gỉ. Vùng làm việc hiệu dụng của thân lò có đường kính 600 mm và chiều cao 800 mm, với tải trọng tối đa 400 kg. Dải nhiệt độ hoạt động thông thường là 500 đến 600°C, với nhiệt độ hoạt động tối đa không vượt quá 650°C. Độ chân không cuối cùng không quá 6,7 Pa, tốc độ tăng áp suất không quá 5 Pa/h, và thời gian cần thiết để hút chân không từ áp suất khí quyển đến chân không cuối cùng không quá 30 phút. Nhiệt độ bề mặt vỏ lò tăng không quá 55°C. Trong ký hiệu model, IV đại diện cho hệ thống điều khiển kỹ thuật số thế hệ thứ tư, 75 đại diện cho dòng điện trung bình tối đa của nguồn điện xung ở 75 ampe, và A đại diện cho loại thông minh hoàn toàn tự động. II. Mối quan hệ tương ứng giữa buồng thể tích lớn và công suất nguồn điện Từ model 30A đến model 75A, dòng điện trung bình tối đa của nguồn điện xung tăng gấp 1,5 lần, trong khi thể tích buồng hiệu dụng tăng từ khoảng 28 lít lên khoảng 226 lít, tăng khoảng 8 lần. Sự thay đổi không tương xứng này cho thấy một nguyên tắc thiết kế của thiết bị tôi ion: việc mở rộng thể tích buồng không yêu cầu dòng điện nguồn tăng tương ứng với thể tích, vì công suất gia nhiệt cho tôi ion chủ yếu phụ thuộc vào diện tích bề mặt phôi và mật độ dòng điện yêu cầu, thay vì thể tích không gian buồng. Dải mật độ dòng điện phóng điện hồ quang bất thường được đưa ra trong đề xuất là 0,1 đến 5 mA/cm². Dựa trên dải này, đối với tổ hợp phôi có tải trọng 400 kg và diện tích bề mặt tương đối lớn, dòng điện trung bình tối đa 75 A cung cấp một biên độ thiết kế rõ ràng cho giới hạn trên của diện tích bề mặt phôi có thể hỗ trợ. Trong khi đó, điện áp đầu ra của nguồn điện xung có thể điều chỉnh liên tục từ 0 đến 800 V mà không có bước nhảy đột ngột trên 200 V, và chu kỳ làm việc có thể điều chỉnh liên tục trong khoảng từ 10% đến 85%. III. Logic điều chỉnh chu kỳ làm việc của nguồn điện xung Phóng điện khí, với vai trò là nguồn điện, thể hiện một tải có đặc tính điện trở âm. Phôi, đóng vai trò là catot, có hình dạng bề mặt và phương pháp xếp chồng đều ảnh hưởng đến mật độ dòng điện bề mặt. Tôi ion có điều kiện ngưỡng tối thiểu: để đáp ứng mật độ dòng điện yêu cầu cho độ phủ hồ quang đồng đều, công suất gia nhiệt có thể vượt quá công suất cần thiết để duy trì nhiệt độ phôi. Mâu thuẫn này đặc biệt rõ rệt đối với các phôi thành mỏng, nhẹ. Sau khi nguồn điện xung giới thiệu chu kỳ làm việc có thể điều chỉnh, công suất gia nhiệt trung bình bằng điện áp đỉnh nhân với dòng điện, sau đó nhân với chu kỳ làm việc. Bằng cách giảm chu kỳ làm việc, công suất gia nhiệt trung bình có thể được giảm xuống trong khi vẫn duy trì đủ điện áp đỉnh để duy trì độ phủ hồ quang, do đó giải quyết mâu thuẫn đã đề cập. Cơ chế này là lý do cốt lõi tại sao dòng thiết bị này có thể xử lý đồng thời các phôi nặng và các phôi mỏng, nhẹ. Lộ trình thực hiện để dập hồ quang nhanh như sau: sử dụng nguyên lý cảm ứng điện từ trong mạch phóng điện để nhanh chóng phát hiện tín hiệu hồ quang, sau đó ngay lập tức điều khiển công tắc điện tử tốc độ cao của mạch dòng chính thông qua các thiết bị logic kỹ thuật số tốc độ cao, dập tắt hồ quang trong vòng 2 μs. IV. Thiết kế cách nhiệt và độ đồng đều nhiệt độ của thân lò thể tích lớn Xi lanh chuông sử dụng cấu trúc hai lớp làm mát bằng nước và hệ thống làm mát đa kênh để đảm bảo độ đồng đều nhiệt độ lò. Lớp lót cách nhiệt bên trong của xi lanh được làm bằng thép không gỉ, trong khi thành xi lanh bên trong và bên ngoài được làm bằng tấm thép carbon chất lượng cao. Thân lò được trang bị hai lớp tấm chắn nhiệt bằng thép không gỉ 304, mỗi lớp dày 2 mm, và hai lớp tấm chắn nhiệt bằng thép không gỉ 304 cũng được lắp đặt ở phần trên của tấm đáy lò. So với cấu hình sáu lớp tấm chắn nhiệt của trường hợp trước, model này có ít lớp tấm chắn nhiệt hơn. Sự khác biệt này bắt nguồn từ sự thay đổi tỷ lệ thể tích buồng so với diện tích bề mặt – một buồng thể tích lớn có diện tích tản nhiệt tương đối nhỏ hơn, và tỷ lệ tổn thất nhiệt giảm tương ứng, do đó số lớp cách nhiệt có thể giảm bớt một cách thích hợp trong khi vẫn đảm bảo hoạt động nhiệt độ cao trong thời gian dài. Tấm catot được đỡ trên đế lò bằng ba bộ mica đúc chất lượng cao, có thể điều chỉnh độ cao. Tấm catot được làm bằng tấm thép carbon có độ dày không dưới 30 mm; khung cố định khay vật liệu tiếp xúc với phôi cũng được làm bằng thép carbon chất lượng cao. Thiết bị kết nối catot được thiết kế kết nối cứng để tránh các vấn đề quá nhiệt do khớp nối nhanh bị lỏng. Cấu trúc catot bao gồm cách điện PTFE catot, mica cách điện catot, ổ cắm kết nối dây dẫn catot, phụ kiện kết nối catot và đầu nối cáp cố định bằng bu lông M10. Hai cặp nhiệt điện được đưa vào từ tấm đáy lò và đặt ở giữa tấm catot để mô phỏng đầu đo nhiệt độ. Một cặp được sử dụng để điều khiển nhiệt độ bằng nguồn điện xung nhiệt ion, và cặp còn lại được kết nối với thiết bị báo động để giám sát nhiệt độ đa hướng. Ba cửa sổ quan sát được bố trí trên chu vi ngoài của vỏ lò để quan sát đa hướng tình trạng bên trong lò. V. Hệ thống chân không và điều khiển vòng kín áp suất Hệ thống chân không được sử dụng để hút chân không sơ bộ thân lò và để thay đổi không khí cũng như xả khí thải trong quá trình tôi nitơ. Bộ bơm bao gồm một bơm cánh gạt quay 2X-15, một bơm chân không điện từ có van nạp khí và một van bướm chân không cao. Bơm cánh gạt là một đơn vị dòng Xunda 2X của Quảng Đông, chống ăn mòn khí xử lý, được điều khiển bằng bộ biến tần và được trang bị van bướm chân không cao GI-50 làm van điều khiển chính. Nguyên lý điều khiển vòng kín áp suất như sau: bộ truyền áp suất đo áp suất lò và xuất tín hiệu dòng điện tiêu chuẩn đến bộ điều khiển kỹ thuật số. Bộ điều khiển thực hiện tính toán PID dựa trên giá trị áp suất đặt và các giá trị lấy mẫu thời gian thực, sau đó xuất tín hiệu dòng điện tiêu chuẩn đến bộ biến tần. Bằng cách điều chỉnh tốc độ động cơ bơm chân không, tốc độ hút được điều chỉnh, do đó giữ cho áp suất lò không đổi ở giá trị đặt của quy trình. Phương pháp điều khiển này đạt được độ chính xác điều khiển áp suất là ±1 Pa. Việc sử dụng kết hợp bơm chân không và bộ biến tần giúp giảm đáng kể hao mòn cơ học của thân bơm trong quá trình khởi động, và hoạt động tốc độ thấp trong thời gian dài có thể kéo dài đáng kể tuổi thọ. Đo lường chân không sử dụng bộ truyền áp suất tuyệt đối màng dung tích loại ZJ-1C, với dải đo từ 0 đến 1000 Pa, đầu ra 4 đến 20 mA và nguồn cấp 15 đến 30 VDC. Đồng hồ đo chân không này không bị ảnh hưởng bởi loại và thành phần của môi chất đo, và giá trị đo được hiển thị bằng thiết bị hiển thị kỹ thuật số và tham gia vào việc kiểm soát áp suất lò. VI. Hệ thống phân phối khí và hệ thống nước làm mát Hệ thống phân phối khí được sử dụng để kiểm soát việc đưa khí xử lý vào lò. Nguồn khí bao gồm nitơ, hydro và các khí xử lý khác, do người dùng cung cấp. Các khí đi qua đồng hồ đo lưu lượng khối và sau đó được đưa vào thân lò thông qua một bể trộn chuyên dụng theo công thức quy trình. Model này được trang bị hai đồng hồ đo lưu lượng khối chuyên dụng, kiểm soát riêng lưu lượng nitơ và hydro – đây là điểm khác biệt chính so với cấu hình một đồng hồ đo lưu lượng của model 30A, tương ứng với yêu cầu cao hơn về độ chính xác điều chỉnh thành phần khí quyển trong buồng thể tích lớn. Đồng hồ đo lưu lượng khối là các đơn vị dòng HORIBA S500 của Nhật Bản, với thời gian phản hồi dưới 0,3 ±2% giây từ trạng thái đóng hoàn toàn đến khi đạt điểm đặt khi bắt đầu điều khiển và khi điểm đặt thay đổi trong quá trình điều khiển. Dải điều khiển bao phủ từ 1 đến 100% thang đo đầy đủ, hoạt động từ một nguồn điện DC24V phổ dụng duy nhất, với mạch nguồn bên trong được cách ly với mạch đầu vào và đầu ra. Yêu cầu nước làm mát: nhiệt độ nước đầu vào không quá 31°C, áp suất nước đầu vào từ 0,15 đến 0,25 MPa và lưu lượng tổng 20 m³/h. Mỗi nhánh nước làm mát được trang bị van đầu vào và đầu ra riêng biệt. Tất cả các ống nước làm mát, van và phụ kiện gắn liền với thiết bị đều được làm bằng thép không gỉ. Một đồng hồ đo áp suất tiếp xúc điện được lắp đặt trên đường ống đầu vào chính để báo động trong trường hợp áp suất đầu vào bất thường. Một van đầu vào nước dự phòng được lắp đặt tại đường ống đầu vào nước chính, kết nối với đường ống nước máy của người dùng, để thân lò có thể được làm mát bằng nước máy trong trường hợp mất điện hoặc mất nước đột ngột. VII. Kiến trúc vòng kín ba tham số của hệ thống điều khiển Hệ thống điều khiển sử dụng bộ điều khiển logic lập trình dòng FX3G và màn hình cảm ứng Kunlun Tongtai TPC1231Ni làm trung tâm điều khiển chính. PLC có dung lượng bộ nhớ chương trình 32K bước, tốc độ xử lý lệnh cơ bản 0,21 μs và hai giao diện truyền thông tốc độ cao (RS422 và USB). Màn hình cảm ứng là màn hình LCD TFT 12 inch với độ phân giải 1920×1080, cảm ứng điện trở bốn dây, tần số chính 1 GHz và phần mềm cấu hình McgsPro được cài đặt sẵn. Hệ thống áp dụng kiến trúc kỹ thuật số hoàn toàn với quản lý tập trung đa nhiệm và điều khiển phân tán, có khả năng đạt được đồng thời điều khiển vòng kín ba tham số chính trong tôi ion: độ chính xác điều khiển nhiệt độ ±1°C, độ chính xác điều khiển áp suất ±1 Pa và độ chính xác điều khiển lưu lượng ±0,5%. Điều khiển nhiệt độ sử dụng bộ điều khiển kỹ thuật số dòng Shimaden SRS13 của Nhật Bản với điều chỉnh PID, tạo thành hệ thống điều chỉnh vòng kín nhiệt độ với mạch điều khiển nhiệt độ và cặp nhiệt điện. Điều khiển áp suất cũng sử dụng bộ điều khiển kỹ thuật số Shimaden SRS13, tạo thành hệ thống điều chỉnh vòng kín áp suất với bộ biến tần và cảm biến áp suất. Ở chế độ hoạt động tự động, hệ thống tự động khởi động bơm duy trì và bơm hút chân không sơ bộ, mở van chắn và van điện từ để hút chân không. Khi chân không đạt đến áp suất làm việc để kích hoạt phóng điện hồ quang, điện áp phóng điện hồ quang và gia nhiệt hỗ trợ điện trở sẽ tự động được kích hoạt để thực hiện quá trình hồ quang ban đầu và làm sạch phôi. Sau khi hồ quang kết thúc, hệ thống tự động chuyển sang giai đoạn gia nhiệt, tự động điều chỉnh lưu lượng, áp suất, điện áp, chu kỳ làm việc và dòng điện theo các bước thiết kế đường cong quy trình. Khi nhiệt độ đạt đến nhiệt độ quy trình, hệ thống chuyển sang giai đoạn duy trì nhiệt độ, duy trì theo thời gian giữ quy trình đã đặt. Sau thời gian giữ, hệ thống tắt bơm chân không và tất cả các van trên đường ống hút. Khi nhiệt độ lò giảm xuống nhiệt độ đặt, tất cả các công tắc sẽ tự động tắt và hệ thống chuyển sang trạng thái dừng.
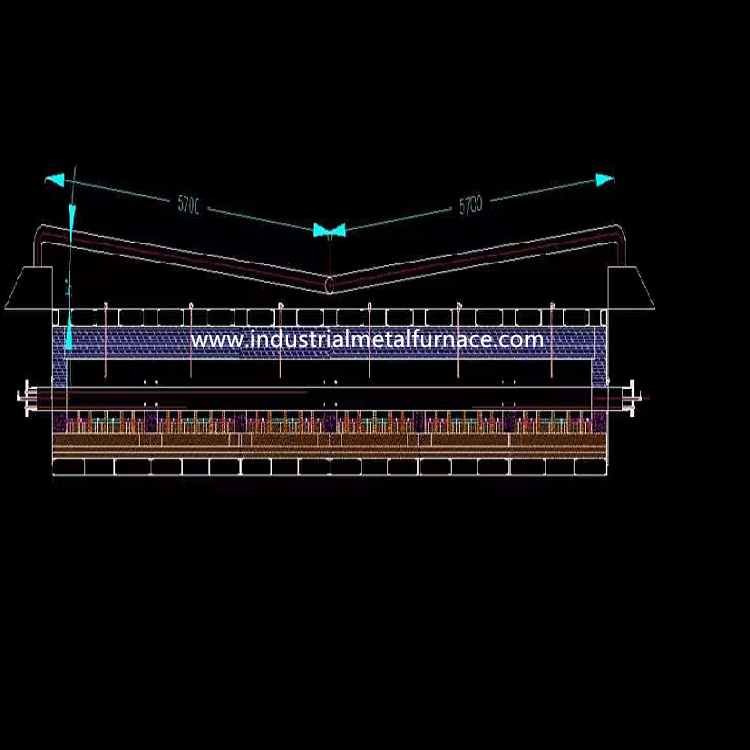
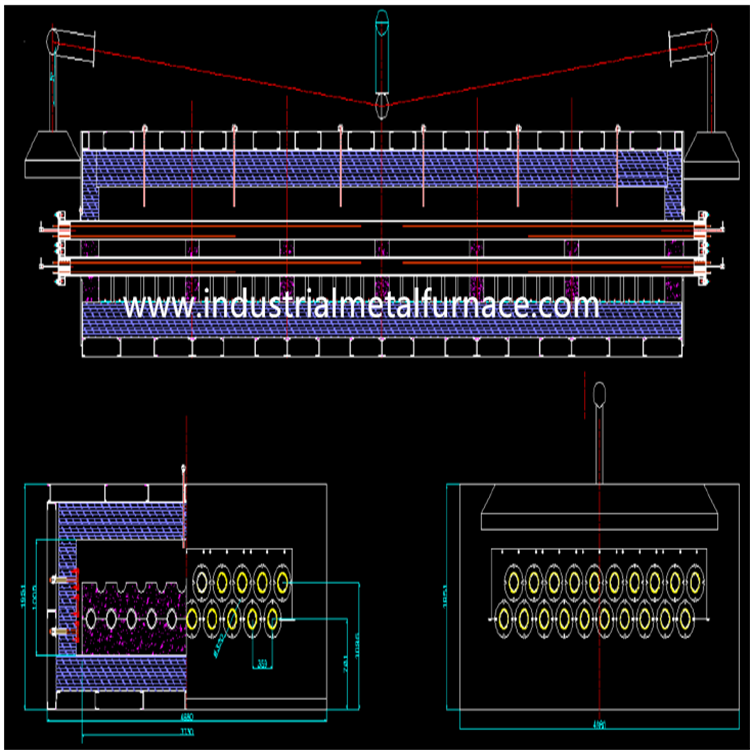
  • Phân tích cấu hình Lò đốt và khử cacbon dạng xe đẩy 6000×2000×2000mm – Hệ thống kiểm soát nhiệt độ bốn vùng và hệ thống tuần hoàn khí nóng ngang
    10-15 2026
    I. Bối cảnh dự án và định vị ứng dụng thiết bị Nghiên cứu điển hình này liên quan đến lò ủ và cacbon hóa dạng xe đẩy, model RT3-360-5, một lò hoạt động theo chu kỳ với kích thước làm việc buồng là 6.000 mm chiều dài, 2.000 mm chiều rộng và 2.000 mm chiều cao. Thiết bị phục vụ hai mục đích: thứ nhất, làm sạch dầu mỡ cho các xi lanh và ống kim loại có đường kính khác nhau; thứ hai, đốt cháy lớp cách điện cao su và lớp lót bên trong các xi lanh và ống có đường kính khác nhau trong các quy trình cacbon hóa. Đặc điểm chung của hai quy trình này là phôi chứa vật liệu hữu cơ hoặc polymer bên trong cần được loại bỏ, và các sản phẩm đốt cháy phải được thải ra kịp thời. Bản thân phôi là cấu trúc hình trụ kéo dài, đặt ra các yêu cầu tương đối cao về độ đồng đều nhiệt độ lò. Nhiệt độ định mức của thiết bị là 500°C, với nhiệt độ hoạt động có thể điều chỉnh. II. Thông số kỹ thuật chính và cấu hình nguồn điện Công suất định mức của thiết bị là 500 kW, có thể điều chỉnh trong phạm vi phần trăm; điện áp định mức 380V, ba pha 50Hz. Tốc độ gia nhiệt toàn tải có thể điều chỉnh từ 20 đến 80°C mỗi giờ, và thời gian gia nhiệt lò trống không quá 90 phút. Độ đồng đều nhiệt độ lò trong giai đoạn giữ không vượt quá ±5°C. Thiết bị điều khiển nhiệt độ là Shimaden SRS13A của Nhật Bản với độ chính xác không quá ±1°C. Phương pháp điều khiển nhiệt độ kết hợp giao diện người-máy màn hình cảm ứng với thiết bị thông minh Shimaden và bộ điều chỉnh công suất để kiểm soát điều chỉnh điện áp PID. Các bộ phận gia nhiệt là dải điện trở hợp kim kháng cao 0Cr25Al5 do Tập đoàn Shougang sản xuất, được gia công thành cấu trúc dạng sóng bằng khuôn đặc biệt, và được bố trí trên năm bề mặt: hai bên lò, cửa lò, tường sau và đáy lò. Số lượng vùng kiểm soát nhiệt độ được đặt là 4, mỗi vùng được trang bị độc lập ampe kế, vôn kế và đèn báo bật/tắt để dễ dàng xác định vị trí lỗi. Vật liệu cách nhiệt thân lò là bông sợi chịu lửa nhôm silicate tiêu chuẩn có độ dày 240 mm. Vật liệu cơ cấu dẫn khí lò là thép không gỉ 304 có độ dày 2 mm. Vật liệu tấm đáy lò là thép đúc CrMnN có độ dày 30 mm, dạng dải. III. Cấu trúc lớp lót và logic tiết kiệm năng lượng Lớp lót sử dụng chăn sợi chịu lửa nhôm silicate tiêu chuẩn, được gia công đặc biệt thành cấu trúc tấm lớn với mật độ 230 kg/m³, cuối cùng được lắp ráp thành lớp lót có độ dày 240 mm. Các mô-đun bông sợi được neo vào cấu trúc thép của thân lò bằng các neo thanh tròn bằng thép không gỉ SUS304. Trọng lượng của lớp lót hoàn toàn bằng sợi chỉ bằng khoảng một phần ba mươi so với thân lò gạch chịu lửa. Hậu quả trực tiếp của sự khác biệt về trọng lượng này là sự giảm đáng kể tải trọng cấu trúc thép. Con số so sánh được đưa ra trong đề xuất là, với cùng thông số kỹ thuật, cấu trúc hoàn toàn bằng sợi tiết kiệm năng lượng hơn khoảng 30% so với lò điện trở dựa trên gạch. Con số này là giá trị thực nghiệm kỹ thuật; mức tiết kiệm năng lượng thực tế phụ thuộc vào điều kiện vận hành như tình trạng niêm phong lò, đường cong gia nhiệt và tốc độ tải. Cấu trúc chịu lửa hoàn toàn bằng sợi có khả năng chống sốc nhiệt tốt, có thể chịu được gia nhiệt và làm nguội nhanh chóng, và có tuổi thọ cao hơn cấu trúc gạch. IV. Thiết bị gia nhiệt và cấu trúc treo Các bộ phận gia nhiệt áp dụng cấu trúc treo tiên tiến với hiệu suất bức xạ cao, tăng cường trao đổi nhiệt trong lò, cải thiện hiệu suất nhiệt của lò và kéo dài tuổi thọ của bộ phận gia nhiệt. Các dải điện trở được gia công từ 0Cr25Al5 thành cấu trúc dạng sóng, thuận tiện cho việc lắp đặt và bảo trì. V. Cấu trúc cửa lò và cơ cấu niêm phong Cửa lò áp dụng cấu trúc khung thép với sợi chịu lửa làm vật liệu cách nhiệt, được lắp đặt theo cách tương tự như thân lò. Cửa lò được trang bị cơ cấu nâng điện 2 tấn, với tời điện được lắp đặt phía trên khung cổng cửa lò. Tốc độ nâng cửa là 8 m/phút. Niêm phong cửa lò sử dụng cơ cấu cam để kẹp tự động kết hợp với thiết bị niêm phong cạnh mềm, đảm bảo cửa tự động niêm phong với thân lò. Chức năng của cơ cấu niêm phong này là đảm bảo niêm phong lò trong suốt quá trình sản xuất, ngăn chặn khí nóng trong lò thoát ra ngoài, cải thiện môi trường làm việc, và cũng đảm bảo độ đồng đều nhiệt độ lò và nâng cao hiệu quả năng lượng. Thiết bị niêm phong này có cấu trúc đơn giản, an toàn, đáng tin cậy và dễ bảo trì, đã được xác minh trong nhiều năm trong sản xuất lò dạng xe đẩy hoàn toàn bằng sợi. Về bảo vệ an toàn, cả hành trình trên và dưới của cửa lò đều được trang bị cơ chế giới hạn an toàn kép, cùng với thiết bị khóa liên động với xe lò. Công suất gia nhiệt sẽ tự động bị ngắt ngay khi cửa lò mở. Công tắc hành trình là thương hiệu Omron. VI. Xe đẩy và cơ cấu kéo Xe đẩy bao gồm khung, lớp lót lò xe đẩy, tấm đáy lò và cơ cấu kéo xe đẩy. Khung được hàn từ thép kênh, với tấm hông dày 10 mm và tấm đáy dày 5 mm (Q235), được chế tạo chắc chắn và đáng tin cậy, không dễ bị biến dạng hoặc cong vênh. Lớp cách nhiệt đáy của đế lò xe đẩy bao gồm hai lớp gạch đất tảo cát và gạch thẳng nhẹ xen kẽ, trong khi lớp chịu lửa được chế tạo bằng gạch nặng. Chu vi xe đẩy sử dụng gạch hình dạng không đều để ngăn khí lò tiếp xúc trực tiếp với tấm hông xe đẩy. Lớp chịu lửa trên xe đẩy được chế tạo theo hình dạng rãnh để đặt các bộ phận gia nhiệt, đồng thời cũng đóng vai trò hỗ trợ cho tấm đáy lò. Tấm đáy lò được làm bằng thép đúc CrMnN có tổng độ dày 30 mm, đặt phía trên rãnh đặt các bộ phận gia nhiệt để ngăn oxit rơi xuống các bộ phận gia nhiệt sau khi phôi được gia nhiệt. Tấm đáy lò được trang bị thiết kế khớp nối để ngăn ngừa di chuyển. Phía sau xe đẩy được trang bị các tiếp điểm di động và cố định RT0 để kết nối nguồn điện, hoàn thành việc cung cấp điện cho các bộ phận gia nhiệt trên xe đẩy. Phương pháp tiếp xúc này có bề mặt tiếp xúc lớn và đủ, tiếp xúc tốt, và không có tia lửa điện hoặc quá nhiệt sau thời gian sử dụng dài. Thiết bị kéo sử dụng cấu trúc khung để chịu tải và di chuyển. Khung chủ yếu được hàn từ thép kênh 16 và tấm thép. Bánh xe được rèn từ thép 45# có khả năng chống mài mòn cao. Bộ truyền động là động cơ cộng với bộ giảm tốc, với tốc độ vào/ra từ 6 đến 8 m/phút, được dẫn động bởi một động cơ. Cả lối vào và lối ra lò đều được trang bị cơ chế giới hạn an toàn kép và cơ chế khóa liên động – nếu xe đẩy không đến đúng vị trí, cửa lò không thể mở hoặc đóng, và toàn bộ thân lò không thể cấp điện. Động cơ bánh răng đồng bộ làm cho xe đẩy vào và ra linh hoạt, ổn định và định vị chính xác. VII. Hệ thống tuần hoàn khí nóng Để đạt được nhiệt độ lò đồng đều, 4 quạt tuần hoàn ly tâm được lắp đặt ở đỉnh lò dọc theo chiều dài của nó, mỗi quạt có công suất định mức 7,5 kW, động cơ 4 cấp. Cánh quạt và trục được làm bằng thép không gỉ 304. Quạt là thiết kế nguyên khối, với rôto động cơ và trục quạt là một đơn vị duy nhất, cung cấp tốc độ ổn định, tiếng ồn thấp và luồng không khí mạnh mẽ. Cơ cấu dẫn khí lò được làm bằng tấm thép SUS304 chịu nhiệt, với các vách đối lưu ở hai bên. Xem xét rằng phôi có dạng tấm hoặc hình trụ, hướng tuần hoàn khí nóng được thiết kế theo chiều ngang – không khí chảy theo chiều ngang từ một bên của vách đối lưu sang bên kia, tức là, không khí đi qua giữa mỗi lớp phôi. Đường dẫn luồng không khí này đảm bảo gia nhiệt đều và nhiệt độ đồng đều của phôi, cải thiện hơn nữa hiệu suất sản phẩm.
  • Dây chuyền sản xuất gia nhiệt cảm ứng thanh hợp kim nhôm Ø245mm – Thời gian chu kỳ 246 giây và Nhiệt độ rèn ban đầu 480°C
    10-13 2026
    I. Bối cảnh dự án và logic khớp công suất Nghiên cứu tình huống này liên quan đến một dây chuyền sản xuất gia nhiệt cảm ứng hợp kim nhôm, xử lý các thanh hợp kim nhôm A6061 và 5083-H111 có đường kính Ø245 mm và chiều dài 500 mm, mỗi thanh nặng 68,406 kg. Lộ trình thiết kế công suất như sau: với thời gian chu kỳ 246 giây mỗi chi tiết, chia 3600 giây cho 246 giây cho ra 14,634 chi tiết mỗi giờ; nhân 14,634 chi tiết với trọng lượng đơn chi tiết 68,406 kg cho ra công suất đầu ra khoảng 1.000 kg mỗi giờ. Chuỗi tính toán này cho thấy thời gian chu kỳ là thông số cơ sở cho cấu hình nguồn của toàn bộ dây chuyền sản xuất, tốc độ cơ cấu băng tải và logic phân loại – không phải là một chỉ số có thể điều chỉnh tùy ý. Yêu cầu nhiệt độ gia nhiệt là 480 đến 495°C, với độ lệch cho phép là ±15°C. Phạm vi nhiệt độ hoạt động được đưa ra trong đề xuất thiết bị là 460 đến 480°C, cho thấy sự sai lệch nhỏ so với phạm vi yêu cầu quy trình của người mua. Sự khác biệt này thường yêu cầu xác nhận hiệu chuẩn trong giai đoạn vận hành thử dựa trên quy trình rèn thực tế. II. Cấu hình hệ thống cấp nguồn Nguồn cấp nhiệt sử dụng nguồn IGBT kỹ thuật số hoàn toàn, model IGBT300/0.15, với công suất định mức 300 kW và tần số danh định 0,15 kHz, tức là 150 Hz. Hệ số công suất của hệ thống vượt quá 0,9. Bộ biến tần kết hợp các thyristor tốc độ cao với các mô-đun IGBT, với điện áp đầu vào 380V và điện áp đầu ra 1000V. Chương trình điều khiển có tính năng điều chỉnh điện áp tự động. Các thiết bị bảo vệ bao gồm quá dòng, quá áp, nối đất, cầu chì nhanh, bất thường tần số và bất thường nước làm mát. Cuộn cảm ứng được làm bằng ống đồng có độ tinh khiết không dưới 99,9% và độ dày thành không dưới 2,0 mm, sử dụng ống đồng Luoyang Copper T2 không oxy kéo nguội. Sau khi quấn, cuộn dây được xử lý rửa axit, ngâm tẩm vecni cách điện nhiệt độ cao và sấy trong lò điện trở để đảm bảo cách điện tốt, với điện áp chịu đựng (so với đất) không dưới 5000V. Tuổi thọ thiết kế của cuộn dây không dưới 8.000 giờ. Lớp lót lò sử dụng ống thép không gỉ Austenitic. III. Lựa chọn tần số và đặc tính tải Tần số danh định của thiết bị này là 150 Hz, nằm trong dải gia nhiệt cảm ứng tần số trung bình. Trong tải cộng hưởng song song, một khi các giá trị của cuộn cảm L và tụ bù được xác định, tần số cộng hưởng tự nhiên cũng được xác định. Khi trở kháng tải (cuộn cảm) thay đổi, tần số tự nhiên cũng trôi đi – tần số thấp hơn khi lò trống hoặc tải nhẹ, và cao hơn khi lò đầy vật liệu lạnh. Đặc tính tải này đặt ra yêu cầu cho giai đoạn khởi động: tần số khởi động càng gần tần số tải thực tế thì tỷ lệ khởi động thành công càng cao. Phương pháp khởi động quét tần số được áp dụng trong đề xuất gửi một loạt các tần số bao phủ phạm vi biến đổi tần số tải để khởi động thiết bị, không bị ảnh hưởng bởi sự thay đổi tải, do đó cải thiện độ tin cậy khởi động. Thiết bị sử dụng điều khiển theo dõi tần số tự động trong quá trình hoạt động, không yêu cầu điều chỉnh thủ công; khi sử dụng trong các dải tần số khác nhau, chỉ cần kết nối ngân hàng tụ bù phù hợp sẽ điều chỉnh đến giá trị trở kháng phù hợp. IV. Thông số hệ thống nước làm mát Nhiệt độ nước làm mát đầu vào yêu cầu là 5 đến 35°C, nhiệt độ đầu ra dưới 55°C và áp suất làm việc từ 0,2 đến 0,3 MPa. Lưu lượng nước làm mát cho bộ phận cấp nguồn là 7,5 m³/h, và cho bộ phận thân lò là 37,5 m³/h, với tổng nhu cầu nước là 45 m³/h. Phương pháp làm mát sử dụng tháp giải nhiệt tuần hoàn kín. Logic bố trí mạch nước bên trong của tủ điện xứng đáng được giải thích riêng: tất cả các ống mềm đều được làm bằng cao su không cacbon, và chiều dài đường nước giữa các bộ phận được duy trì ít nhất 1,5 đến 2 mét để tránh sự bất ổn của thiết bị do ô nhiễm chéo giữa các bộ phận qua đường nước. Ống màu đỏ được sử dụng cho nước hồi (nước nóng) và ống màu xanh cho nước vào (nước lạnh), để phân biệt nhanh hướng dòng chảy. Bể nước kim loại bên trong sử dụng thép không gỉ 304 để cung cấp nước tập trung. Các cảm biến nhiệt độ được lắp đặt trên tất cả các ống nhánh và được đánh số; khi nhiệt độ nước bất thường, hệ thống điều khiển sẽ báo động và hiển thị số đường nước bị lỗi trên màn hình cảm ứng. V. Cơ cấu vận chuyển và phân loại cơ khí Các thanh được đặt gọn gàng trên bệ chứa bằng tay. Cơ cấu quay các thanh vào máng cấp liệu theo nhịp độ gia nhiệt. Cơ cấu cấp liệu là hệ thống cấp liệu bằng xi lanh cấp liệu với tốc độ đều theo nhịp độ. Đầu xả được trang bị thiết bị xả nhanh bao gồm con lăn trục lục giác làm mát bằng nước và dây chuyền băng tải, với lực đủ để ngăn vật liệu bị lật, và cường độ kết cấu và khả năng chịu nhiệt độ cao đáp ứng nhu cầu của các thông số kỹ thuật vật liệu khác nhau trong dự án này. Cơ cấu phân loại là thiết kế ba phần có thể nhanh chóng, chính xác và kịp thời tách vật liệu nhiệt độ thấp và nhiệt độ cao, vận chuyển chúng đến các thùng tương ứng thông qua các máng trượt. Nhiệt độ rèn ban đầu của phôi phải được kiểm soát trong khoảng 480 đến 495°C (cài đặt có thể được điều chỉnh theo quy trình của khách hàng). Phôi trong phạm vi nhiệt độ này sẽ chuyển sang bước xử lý tiếp theo; phôi dưới hoặc trên nhiệt độ rèn sẽ được phân loại vào các thùng khác nhau, với tỷ lệ phân loại là 100%. VI. Đo lường nhiệt độ và kiểm soát nhiệt độ Một thiết bị đo nhiệt độ hợp kim nhôm chuyên dụng được lắp đặt tại đầu ra lò của cuộn cảm. Một lỗ được tạo ra ở bên cạnh lò ở một khoảng cách nhất định so với đầu ra, và một thiết bị đo nhiệt độ hợp kim nhôm chuyên dụng được lắp đặt để đáp ứng nhu cầu đo nhiệt độ của các điều kiện làm việc khác nhau. Khi chênh lệch nhiệt độ của thiết bị đo quá lớn hoặc nhiệt độ bất thường, một báo động bằng âm thanh và hình ảnh sẽ được kích hoạt. Nhiệt độ rèn ban đầu có thể được hiển thị theo thời gian thực trên giao diện người-máy và màn hình lớn. Đo nhiệt độ sử dụng nhiệt kế hồng ngoại, được trang bị chức năng hiển thị và lưu trữ nhiệt độ (thời gian lưu trữ 180 ngày), và các thiết bị báo động giới hạn trên và dưới. Thiết bị đo nhiệt độ không bị ảnh hưởng bởi vảy oxit bề mặt, bụi, khói hoặc hơi nước. Độ chính xác và độ bền của thiết bị đo nhiệt độ được đảm bảo trong 12 tháng. VII. Giao diện điều khiển điện và người-máy Tủ điều khiển sử dụng hộp điều khiển tích hợp cơ điện, làm bằng tấm cường độ cao với lớp phủ bột để chống oxy hóa. Tủ điều khiển bên ngoài được sản xuất theo cấp bảo vệ không dưới IP54. Các bộ phận điện áp thấp chính trong tủ là thương hiệu Schneider Electric, các bộ ngắt mạch là Chint, cáp là cáp lõi đồng chất lượng cao và các đường tín hiệu là cáp được che chắn. PLC là đơn vị Siemens S7 series với mô-đun giao diện truyền thông Profinet, và thiết kế chương trình bao gồm hệ thống phản hồi thông tin lỗi và tự chẩn đoán. Giao diện người-máy sử dụng màn hình cảm ứng màu 15 inch (TPC1571) của Beijing Kunlun Tongtai. Các cài đặt liên quan đến chương trình có thể được nhập qua bàn phím cảm ứng, và các tham số sản phẩm đã được xác minh và lưu trữ (có khả năng tải và đọc hơn 50 loại tham số quy trình) có thể được truy vấn và in bất kỳ lúc nào. Thời gian chu kỳ (thời gian nhập trực tiếp) và chiều dài vật liệu có thể được đặt trên màn hình này, và màn hình có thể tự động ghi lại số lượng vật liệu nhiệt độ thấp, vật liệu đủ tiêu chuẩn và vật liệu nhiệt độ cao. Hoạt động được chia thành hai chế độ: tự động và thủ công, được chuyển đổi bằng công tắc chọn hai vị trí. Ở chế độ tự động, toàn bộ thiết bị có thể được khởi động và dừng chỉ bằng các nút khởi động và dừng; ở chế độ thủ công, các chức năng khác nhau có thể được khởi động riêng lẻ bằng các nút, với tất cả các thao tác được thực hiện trên màn hình cảm ứng. Chức năng nhận dạng lỗi thông minh hiển thị nội dung lỗi và cung cấp các giải pháp tương ứng khi xảy ra lỗi vận hành hoặc báo động điều kiện làm việc đặc biệt, cho phép người vận hành nhanh chóng xử lý hơn 90% các lỗi phổ biến. Tủ nguồn tần số trung bình được trang bị bảng chẩn đoán lỗi. Khi hệ thống gặp sự cố như quá áp, quá dòng, mất nước hoặc hỏng cầu chì, nó sẽ dừng máy ngay lập tức và tự động ngắt công tắc nguồn chính. VIII. Chế độ làm việc đặc biệt cho các doanh nghiệp rèn Chế độ làm việc ban đầu: Khi mỗi ca bắt đầu, hệ thống gia nhiệt cảm ứng vừa mới khởi động và nhiệt độ bên trong lò cảm ứng là nhiệt độ ban đầu. Để giảm thiểu việc tạo ra vật liệu nhiệt độ thấp, chế độ này tăng hoặc duy trì công suất tương ứng theo nhịp độ hoặc tốc độ khi vật liệu được gia nhiệt được cấp liệu theo nhịp độ hoặc tốc độ, đảm bảo mỗi thanh đạt đến nhiệt độ rèn. Chế độ menu: Khi người dùng gia nhiệt lại phôi, họ chỉ cần nhập số đơn hàng vào menu, và hệ thống gia nhiệt cảm ứng sẽ tự động chạy theo dữ liệu gia nhiệt trong menu mà không cần điều chỉnh thủ công, đảm bảo tính nhất quán về chất lượng gia nhiệt sản phẩm. Chế độ làm sạch lò: Khi cần làm sạch lò sau công việc trong ngày, chỉ cần kích hoạt chế độ làm sạch lò sẽ khiến cơ cấu cấp liệu đẩy vật liệu giả trống vào buồng lò theo nhịp độ đã đặt, với công suất giảm dần, tối đa hóa tiết kiệm năng lượng trong quá trình làm sạch lò.
Các blog mới nhất
Khám phá các Blog Mới Nhất
Liên hệ với chúng tôi
CUỘC ĐIỀU TRA
Nếu bạn có bất kỳ câu hỏi nào, vui lòng liên hệ với chúng tôi ngay lập tức và chúng tôi sẽ trả lời càng sớm càng tốt
Bạn cũng có thể theo dõi chúng tôi trên mạng xã hội